
电话:400-9969-506
QQ:2741116952
邮箱:hongsen@hongszg.com
地址:深圳市龙华区龙华街道清湖社区清湖村宝能科技园12栋6层A座
气浮池出水带泥、浮渣层由厚变薄、池面气泡从细密乳白变成几秒就破的粗泡——这组现象一出现,多数现场的第一反应是开大回流泵,把回流比从 20% 推到 30%、再推到 40%。这个动作看着合理,因为回流比确实是气浮最直观的一只旋钮;但它同时是代价最高的一个:回流泵轴功率与回流比几乎成正比,回流比提到原来的 2 倍,电耗也跟着到 2 倍,而病灶常常只是一只堵了很久的释放器,或者一只液位掉到 1/5 罐高的溶气罐。本文按现场最省时间的顺序组织:先分离段、再溶气段、最后加药段,每段给出看到什么现象、对应什么原因、当场怎么处理。
气浮系统的构成在 HJ 2007-2010《污水气浮处理工程技术规范》里分得很清楚:加压溶气系统、接触区、分离区、刮渣与排渣、加药。这套划分不只是设计语言,它天然就是一张排查地图。因为任何一个「效果差」的现象,必然是这几块里某一环失衡的结果,而每一环的检查成本完全不同。
建议的顺序是分离段、溶气段、加药段,理由有 3 条。第 1 条是成本递增:分离段的检查靠看和量,不花钱;溶气段可能涉及拆洗释放器、清洗过滤器,成本在几十到几百元;加药段的每一次调整都直接对应药剂账单,聚合氯化铝在生意社 2026-11-12 化工大宗榜的报价是 1778.33 元/吨,聚丙烯酰胺是 14080 元/吨,这 2 个价格决定了加药量不能靠试。
第 2 条是可逆性。分离段和加药段的调整随时能退回去,溶气段拆装释放器通常要停水,是这套动作里少数带停机成本的一环。把最便宜、最可逆的检查放在最前面,是这类现场工作的通用原则,也是老师傅和新手最明显的差别。
第 3 条是排除效率。分离段的检查能在 5 分钟内给出一个硬结论:池子的表面负荷有没有超。这个结论一旦成立,后面所有关于溶气压力和气泡粒径的讨论都没有意义,因为池子本身接不住这么多水,再好的溶气也留不住气泡。
顺序这件事在别的环保工段也一样。厌氧反应器出问题,先查进水有没有抑制性物质,再查回流和搅拌,最后才怀疑颗粒污泥本身;脱水机跑泥,先查絮凝和滤布,再查主轴转速。共同点是把不可逆的、花钱多的判断放到最后。气浮的释放器拆一次要停水,用同样的思路就能理解它为什么排在分离段后面。
反过来说,最典型的错误顺序是:看到出水带泥就加聚丙烯酰胺,看到气泡少就开大回流泵,2 个动作做完没有改善,最后放空池子拆开检查,才发现一只释放器的孔口被结垢堵了 2/3。这 3 个动作里只有最后一个是有效的,可它被排在了最后,前面两项还额外付出了药剂费和电费。
下面这张动作清单可以打印出来贴在值班室,按顺序走,不要跳步:
1、测进出水流量与回流流量,记下 3 个数的比值。
2、量分离区水面面积,用总水力负荷除以面积,得到实际表面负荷。
3、记录溶气罐压力表读数、罐体液位、释放器前后压差。
4、取一杯溶气水静置,看释气量与气泡粒径。
5、核对破乳剂、混凝剂、絮凝剂的投加点与搅拌时间。
6、上述 5 项都正常,再考虑动回流比或者改池体。
有一点要提前说清:这 3 段的判断不是互斥的。一个运行 5 年以上的站,很可能同时存在释放器结垢、表面负荷偏高、絮凝剂投加点错误这 3 个问题。这时仍然按顺序逐个确认,但每次只改 1 项,改完观察至少 1 个班次再动下一项,否则效果好坏都无从归因。
分离段是气浮池后半部分,气泡带着絮体上浮、清水向下经集水管排出的地方。规范给的 3 个控制参数是:表面负荷 4-6 m³/(m²·h)、水力停留时间 10-20 min、有效水深 2.0-2.5 m。这 3 个数互相咬合,现场看到的大部分异常现象都能回推到它们身上。
先看水面。正常运行的气浮池,分离区液面应该平稳,只有细微的翻花,浮渣像一层厚奶油均匀铺开,颜色和投加的药、处理的废水大体一致。如果液面出现大面积翻涌、局部像开了锅,说明局部上升流速偏高,常见原因是集水管或出水堰局部堵塞、布水不均,水从阻力小的路径集中上涌,把已经上浮的絮体又冲散。
再看水位。气浮池液位由出水堰高度或液位调节装置控制,稳定运行时应该长期停在设计堰口附近,波动不超过 5 cm。液位持续偏低、需要频繁补水,说明出水堰开度过大,或者回流管路有内漏;液位持续偏高、浮渣越过堰口流到出水侧,说明堰口被浮渣糊住,或者刮渣机没把渣带走、渣在池面积压。
浮渣层是信息量最大的一处。薄、暗、一碰就散,说明微气泡数量不够或者气泡与絮体附着不良,问题在溶气段或加药段;厚但含水率高、像稀泥,说明絮体强度不够或者刮渣节奏不对;局部有黑斑、闻着发臭,说明该处存在死角或者推流不良,池底已经积泥。
刮渣机这一环最容易被当成附属设备忽略。规范给的行走速度是 0.5-1.5 m/min。速度太快,刮板推着水走,浮渣被搅碎后重新下沉;速度太慢,浮渣在池面停留过久,气泡破裂、絮体返溶,刮上来的是稀汤。链条每月润滑是规范要求,很多站的链条已经干涩卡滞,行走速度忽快忽慢,刮渣效果自然时好时坏。
集水管和出水堰的检查有具体做法。停掉刮渣机,沿池长每隔 2 m 用一根竹竿或长柄勺轻触液面,感受上升流速的差异;流速明显偏快的位置,对应的集水支管大概率有堵塞或者穿孔。出水堰要看堰口是否水平,一段堰口比另一段低 5 mm,就会造成明显偏流,池面浮渣跟着往低的一侧堆。
还有一个常被忽略的时间尺度:浮渣在池面停留超过一定时长会压实、下沉,尤其在进水含油或含表面活性剂时更明显。所以刮渣周期应该跟浮渣生成速率匹配,而不是固定每小时 1 次。浮渣长得快的时候,8 分钟一刮比 60 分钟一刮有效得多,池面状态也稳定得多。
这几项检查加起来不超过 10 分钟,但能排除掉相当一部分误判。如果水面翻涌、浮渣稀薄、液位偏低这 3 个现象同时出现,先不要碰溶气系统,去查集水管和出水堰,那里才是源头。
表面负荷是气浮池最硬的一道门槛,算法只有一步:总水力负荷除以分离区水面面积。总水力负荷等于进水量加回流水量。很多现场算错,是因为只用了进水量,把回流那部分忘了,算出来的数字偏小,问题就被掩盖了。
举个具体例子。某含油废水站,气浮池分离区尺寸 5 m 乘 4 m,面积 20 m²,进水 100 m³/h,回流比 30%,即回流溶气水 30 m³/h。总水力负荷 130 m³/h,表面负荷 = 130 ÷ 20 = 6.5 m³/(m²·h)。规范给的上限是 6,这个池子已经超了 8%。
这个结果的含义要说透:超表面负荷时,出水带悬浮物不是溶气的问题,也不是药剂的问题,是池子面积不够。上升流速超过了气泡与絮体团聚体的上浮速度,絮体还没来得及浮到水面就被水流带走了。这时候把回流比从 30% 加到 45%,只会让总水力负荷从 130 涨到 145,表面负荷冲到 7.25,情况更糟。
反过来算设计值也有用。处理 100 m³/h、回流比 30%,总水力负荷 130 m³/h,按 6 m³/(m²·h) 计算需要 21.7 m²,按 4 m³/(m²·h) 计算需要 32.5 m²。这就是为什么很多老站在扩建后气浮突然不行了:进水量翻倍,池子没变,表面负荷直接翻倍,而操作上没有任何一项参数动过。
停留时间同时要核。分离区有效容积除以总水力负荷,结果应落在 10-20 min。水深 2.0-2.5 m、面积 20 m² 的池子,有效容积约 40-50 m³,除以 130 m³/h 得 18-23 min,勉强在范围内;如果水深只有 1.6 m,停留时间掉到 15 min 以下,气泡上浮的行程不够,细小絮体来不及上升到渣层就被带走。
平流式的几何比例也别忽略:长宽比 2:1 到 3:1,单格宽不宜超 6 m、长不宜超 15 m。宽度超过 6 m 时,配水很难均匀,中间流速快、两侧慢,浮渣层会呈现明显的中间薄两边厚。这个现象在池面看得很清楚,不需要任何仪器就能判断。
还有一个反算的用法:如果不想扩池,能不能靠降回流比把表面负荷压回 6 以下?以上面的池子为例,面积 20 m²、进水 100 m³/h,允许的总水力负荷上限是 20 乘 6 等于 120 m³/h,留给回流只有 20 m³/h,即回流比 20%,这时表面负荷刚好 6。代价是气固比下降、浮渣变薄,需要靠提高溶气效率或者优化加药来补。这是一条可行的临时措施,但它治不了根。
一句话总结这一步:先算除法,再谈设备。表面负荷超标的池子,调什么都只是把问题往后推,等到夏天水温升高、溶气量再掉一档,池子就彻底顶不住了。
分离段排除之后,进入溶气段。这一段最容易犯的错误是看一眼压力表就走。压力表只反映泵出口压力,它能证明泵在转,但不能证明气溶进去了,更不能证明释放器把气放出来了。真正需要同时看的是 3 个数:溶气罐压力、溶气水流量、溶气罐液位。
压力。规范给的设计工作压力是 0.3-0.5 MPa,工程上多数站按 0.35-0.45 MPa 运行。压力偏低的直接后果是溶气量不足:20 ℃ 时空气在水中的溶解度约 18.7 mL/(L·atm),压力从 0.4 MPa 掉到 0.25 MPa,可溶入的空气量近似按分压比例下降,气泡数量随之减少,浮渣层变薄、颜色变浅。
压力过高也不是好事。超过 0.4-0.5 MPa 之后,气泡粒径反而有粗化趋势,因为释放器前后的压差过大,气泡在释放瞬间剧烈膨胀、互相并聚,从 20-50 μm 的微气泡变成上百微米的大泡。大泡上升快、比表面积小、附着絮体的能力差,浮渣层看起来有泡但抓不住泥。同时泵的轴功率随压力线性上升,这一档压力既费电又不出效果。
读压力表还有个细节:表装在哪里。表装在溶气泵出口,读到的是泵的扬程;表装在溶气罐顶部气相空间,读到的是罐压;表装在释放器前,读到的是释放器进口压力。3 个位置的读数本来就不一样,用泵出口压力去评价溶气效果,结论一定偏。规范里说的 0.3-0.5 MPa 指的是溶气罐的设计工作压力,比对的时候要对同一点。
溶气水流量。这是最容易被跳过的一个数,因为它需要一个流量计,而不少老站的回流管上根本没装。没有流量计就无法算真实回流比,也无法算溶气效率,后面所有判断都变成猜。建议在回流管上加一只电磁流量计,这是同类改造里性价比很高的一笔投入,装上之后很多争论自然消解。
溶气罐液位。液位计有磁翻板、差压、电容几种,无论哪种,读数要能每天核对。液位过高会把水带进释放器,释放器内部流道被水充满后,气水混合状态被破坏,出来的气泡反而更粗;液位过低则会让溶气泵吸入口带气,产生气蚀,泵的流量和压力同时下降。
罐内停留时间也要核。规范要求大于 2-3 min,算法是罐有效容积除以溶气水流量。直径 0.8 m、高 2.5 m 的罐,有效容积约 1.2 m³,回流 30 m³/h 即 0.5 m³/min,停留时间只有 2.4 min,正好卡在下限。回流比一加大,停留时间立刻不够,气来不及溶进去,加回流比的效果会明显打折。
罐内填料是另一处细节。有填料的罐,填料层高度取罐高的 1/2,且不少于 0.8 m,作用是延长气水接触路径、提高溶气效率。填料如果结垢板结或者被污泥糊住,溶气效率会静悄悄地掉下来,压力表上看不出任何异常,只能靠效率检测发现。
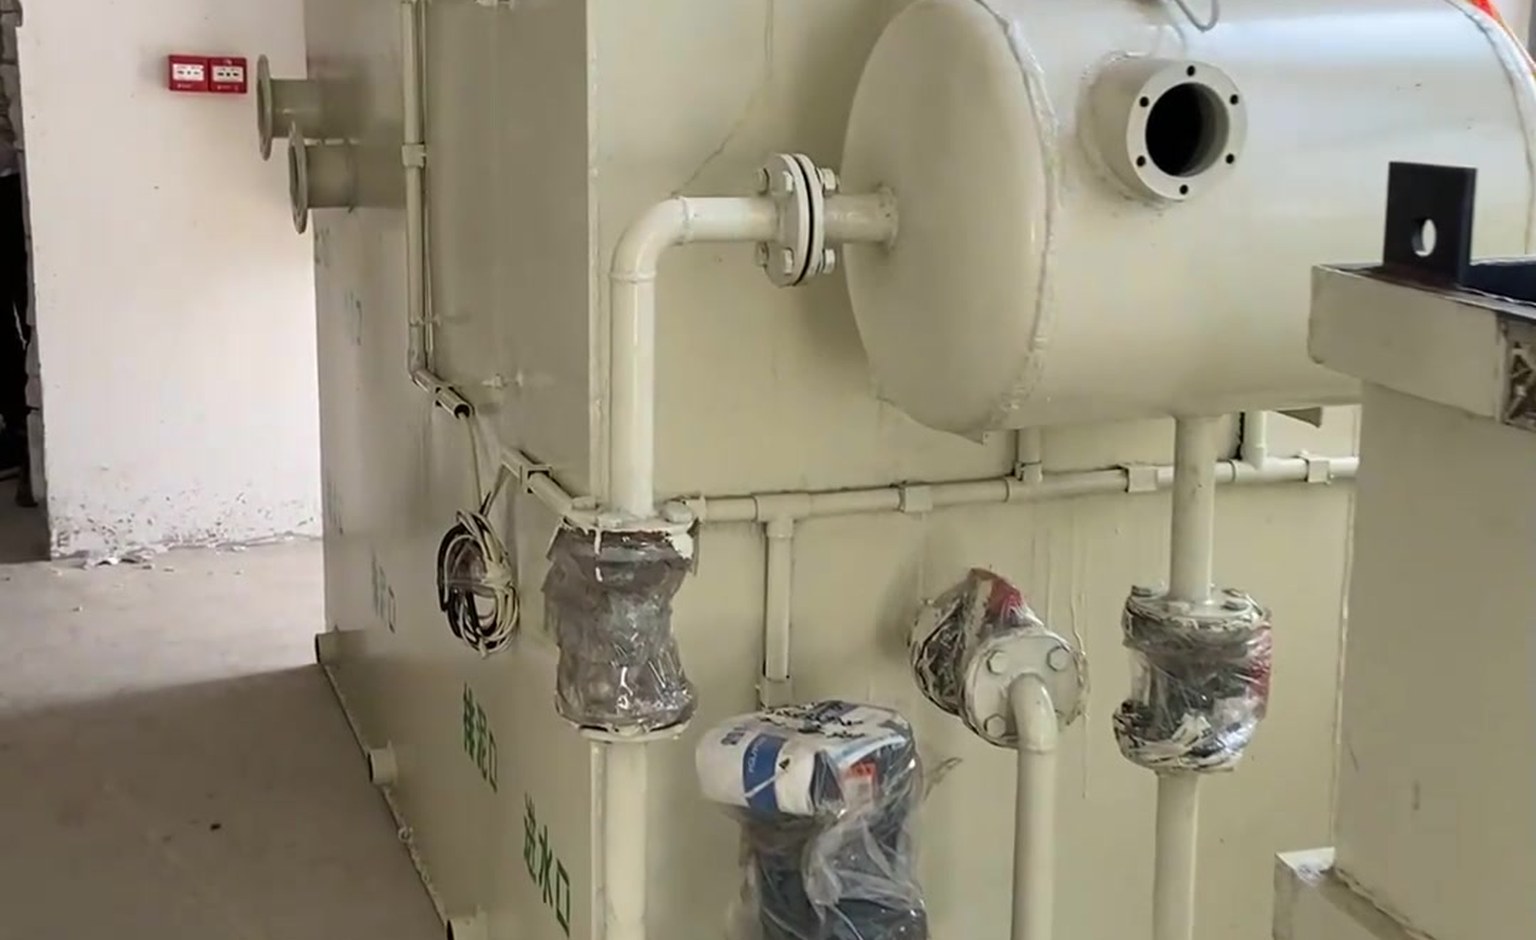
溶气罐液位是这套系统里最不显眼、却最容易出事的参数。规范给的区间是罐高的 1/4 到 1/2。这个区间不是拍出来的,它同时约束了 3 件事:气水接触时间、释放器的进水状态、溶气泵的吸入口条件。
液位偏高,比如超过罐高 2/3,罐内气相空间被压缩,气水界面逼近出水管口。结果是水被直接带进出水管,进入释放器的是水多气少的混合液。释放器的工作原理是靠瞬间减压让溶解气析出,进液里溶解气本来就不足,析出的气泡自然少而粗。表现出来就是压力表正常、流量正常,但池面气泡明显变粗变少。
液位偏低,比如低于罐高 1/5,罐内气相空间过大,液面波动剧烈,溶气泵的吸入口容易吸到气。泵一旦带气,流量和扬程同时下降,压力表指针开始抖动,电流表读数下降且不稳。这时候操作工常常误以为泵坏了,其实只要把液位补回去,问题就消失。
液位为什么会自己跑偏?常见有 4 个原因:液位控制阀卡涩,浮球式或电动式都可能;液位计引压管堵塞导致假读数;溶气泵出口止回阀内漏,停机时水倒流;进气量调节不当,进气过多把液位压下去。这 4 个原因里,引压管堵塞最隐蔽,因为它给出的读数看起来完全正常,只是不跟着实际液位动。
判断引压管是否堵塞,有个简单办法:关小进水阀,让液位明显变化,看液位计指针是否跟着动、反应是否滞后。如果液位已经变了而指针几乎不动,或者动得极慢,基本可以判定引压管堵了。拆下来用清水反冲,或者用细钢丝通一通,通常几分钟就能解决,不需要停机大修。
液位计本身也会漂。磁翻板用久了,浮子在筒内卡住,读数停在某个位置不动;差压式的引压管积液或结晶,零点整体偏移;电容式的挂料之后介电常数变化,读数整体偏高。规范要求每季度校验在线仪表,就是因为这几种漂移都不会报警,只会安静地给出一个错的数。
液位控制的目标不是稳定在某个固定值,而是稳定在 1/4 到 1/2 之间并且波动小。液位在区间内缓慢摆动是正常的,因为进水量和回流量都在变;液位在区间内剧烈跳动,说明控制回路有问题,需要查阀门开度反馈和执行机构,而不是反复手动干预。
还有一个经验判据:如果溶气罐顶部的排气阀长期在排气,而且排气量明显偏大,说明进气量给多了。多余的空气把液位往下压,同时白白浪费了压缩功。正常运行时排气应该是间歇的、少量的,听到连续的嗤嗤声并且手感气流稳定,就该把进气阀关小一点。
回流泵气蚀在气浮站里非常常见,但被识别出来的比例不高,因为它表现出的现象和泵老化、叶轮磨损很像,容易被直接判成设备该换了,换完泵发现效果只好了几天。
听声音。正常运行的离心泵是连续的中低频嗡嗡声,附加一点水流的沙沙声。发生气蚀时会出现周期性的咔哒或噼啪,像泵体里在爆小石子,频率跟叶轮转速相关,听起来是不规则的爆裂。用一把长柄螺丝刀,刀口抵住泵壳、耳朵贴住木柄,比用耳朵直接听清楚得多。
看电流。气蚀时泵的输送介质里混了气,密度下降,轴功率下降,电流表读数比正常值低,而且指针抖动。这一点很关键:如果是叶轮磨损或口环间隙过大,电流通常偏高或者基本不变;如果是管路堵塞,电流会下降但指针稳定。只有电流下降且抖动这个组合,才强烈指向气蚀。
摸管路。用手背轻触泵出口管和溶气罐进液管,正常是稳定的脉动,气蚀时能明显感觉到不规则的冲击和振动,管路支架甚至会跟着响。振动烈度可以用便携测振仪量化,一般泵的振动烈度超过 4.5 mm/s 就值得查一查,这个数据也可以用振动笔粗测。
气蚀的来源有 3 条:一是溶气罐液位过低,泵吸入口带气;二是吸入口管路阻力过大,比如过滤器堵、底阀卡、管路太长弯头太多;三是回流液温度偏高,接近饱和蒸气压,本身容易汽化。第 3 条在夏季处理 40 ℃ 以上的废水时很常见,也最容易被漏掉。
处理顺序也要讲。先查液位,这是最便宜的;再查吸入口过滤器与底阀,次便宜;最后才考虑泵本身的汽蚀余量是否选小了。如果前两项都正常,而泵长期在气蚀状态下运行,叶轮会被逐渐打蚀,表现为叶片进口边出现蜂窝状麻点,这时候不是修,是必须换件。
顺便说一个常见误判:把回流泵机械密封漏水当成气蚀。密封漏水会在泵座周围留下水痕和结晶,气蚀不会。还有把止回阀敲击当成气蚀的,止回阀的声音是单次、沉闷的一下,气蚀是连续的爆裂。这 2 种声音用螺丝刀听,区别很明显,多听几次就能分清楚。
一个提醒:气蚀不只是设备问题,它同时会让溶气效果变差。因为泵送的是气水混合液,实际送进溶气罐的水量比流量计读数低,溶气量按比例减少。所以看到气蚀,先按设备故障处理,但心里要清楚它对气浮效果有直接影响,不能只当成泵的问题放着不管。
在所有导致气浮效果变差的原因里,释放器堵塞出现的频率最高,也最容易被跳过,因为它不会让压力表有任何异常,而压力表恰恰是大多数人只会看的那块表。
典型的现象组合是:溶气泵出口压力正常甚至在正常范围偏上,溶气水流量正常,溶气罐液位正常,但池面气泡明显变粗、数量变少,浮渣层变薄、颜色发暗,出水开始带细小絮体。这组现象几乎可以直接判到释放器。原因是孔口被碳酸钙、铁锈、生物膜或油泥部分堵塞后,过流面积减小,释放器前后的压差变大,减压过程变得过于剧烈,气泡在释放瞬间并聚粗化。
释放器的数量与布置也要看一眼。常见做法是沿池宽均匀布置,间距 0.6-1.0 m,每只服务一定面积。如果池子中途扩过、只在一侧加了释放器,另一侧就会出现明显的浮渣薄弱带,这个现象在池面一眼可见,但对整体效果的拖累不小。
拆开看会更清楚。堵塞物的成分和处理方式要对症:碳酸钙结垢用稀盐酸或氨基磺酸浸泡,注意别用强酸长时间泡,会腐蚀不锈钢内件;铁锈和悬浮物用清水反冲加软毛刷;油泥和生物膜用碱性清洗剂加表面活性剂。清洗后不要用钢丝球硬刮孔口,孔口的倒角一旦被刮花,气泡质量会永久变差,洗得再勤也补不回来。
规范明确要求释放器每周清洗 1 次。这条要求在很多站只写在制度上,没落在动作上。实际执行时可以简化:每周固定一天,关闭释放器进水阀,拆下端盖,反冲 3-5 分钟,检查孔口,装回。一套 4-6 只释放器的池子,熟练工 30 分钟内能做完,不需要额外的人手和工具。
判断该不该现在拆,可以用一个不用停机的方法:在释放器出水上方的池面观察气泡。正常应该是细密、均匀、像牛奶一样的乳白色雾状,肉眼看不到明显的单个气泡;如果能看到一颗颗独立上浮的气泡、粒径明显、上浮速度快,说明气泡已经粗化,释放器状态不对。
下面这张对照表可以贴在现场,现象和原因基本是一一对应的:
1、压力正常、气泡粗而少,对应释放器孔口部分堵塞或磨损。
2、压力偏低、气泡少而细,对应溶气量不足,查进气量与罐液位。
3、压力偏高、气泡粗、泵电流高,对应释放器阻力上升,或压力设定过高。
4、压力表指针抖动、泵有爆裂声,对应回流泵气蚀,查罐液位与吸入口。
5、压力与流量都正常、气泡细但浮渣薄,问题不在溶气段,转查加药段。
还有一种情况要区分:释放器不是堵塞,而是磨损。孔口长期被含固废水冲刷,倒角被磨圆、孔径变大,出来的气泡同样会粗化,但清洗解决不了。这种情况只能换件。判断方法是清洗前后气泡质量没有变化,且使用年限超过 3 年,两项都符合就直接备件更换。
溶气效率 f 是衡量有多少空气真的溶进了水里的指标,规范给的正常范围是 0.8-0.9。这个数掉了,池面气泡就少,而压力表完全看不出来。所以规范要求每季度校验在线仪表并检测 1 次溶气效率,这不是形式,它是提前发现溶气系统衰退的可靠手段。
现场粗测不需要专业仪器,一只 1000 mL 量筒加一只秒表就够。做法是:在释放器出水口附近取满一量筒溶气水,立刻用塞子封住,倒置静置,观察量筒顶部逐渐析出的气体体积,同时记录时间。析出气体积与溶气水体积之比,再折算成标准状态下的溶解度,就能估出 f 的大致水平。
更实用的做法是做相对比较,而不是追求绝对精度。同一只释放器,新清洗完测一次,记体积 V1;运行 1 周后测一次,记 V2。V2 比 V1 下降超过 15%,就说明这一周内溶气效率衰减明显,需要缩短清洗周期。这个方法不需要任何标准曲线,靠自己的历史数据就能判断趋势。
有条件的话可以用溶气水量与释气量的比值法,更接近规范口径:测出溶气水流量 Q,单位 m³/h,测出释放后析出的气体体积并换算成标准状态下的 m³/h,两者之比即单位水量的释气量,再与该压力、该温度下的饱和溶解度相比。这个方法需要一只气体流量计,或者一段可计量的集气装置。
温度这一项必须同步记录。20 ℃ 时空气在水中的溶解度约 18.7 mL/(L·atm),30 ℃ 时约 15.7 mL/(L·atm)。也就是说,水温每升高 10 ℃,溶解度下降约 13%-16%。夏季进水温度从 25 ℃ 升到 35 ℃,同样压力、同样回流比下溶气量少了 15% 左右,这是物理规律,不是设备故障。把温度记进运行日志,很多夏天效果差的疑问就自动解释清楚了。
采样位置也影响结果。取样点该在释放器出水口下游 200-300 mm 处:太靠近释放器,气水还没混合均匀;太远,一部分气泡已经上浮损失。同一只释放器每次在同一个位置取样,数据才有可比性。量筒要先用溶气水涮 2 遍,避免残留清水稀释样品,否则算出来的 f 会偏低。
溶气效率下降的典型原因按出现频率排:释放器堵塞或磨损、溶气罐填料板结、罐内停留时间不足、进气量不足或空气过滤器堵塞、溶气泵效率下降。这 5 条里前 3 条占了大部分,也都在日常维护范围内,不需要动大工程。
检测记录要留档。至少记录日期、水温、罐压、回流流量、释气量、估算 f 值。这张表连续记 4 个季度,就能看出这个站的溶气系统是在缓慢衰退还是突然掉档。前者按计划维护,后者要查具体事件,比如某次进水异常、某次检修之后阀门没完全打开。
现在回到最常见的那个动作:加回流比。规范推荐的溶气水回流比是 15%-30%,这个范围有它的道理,因为它对应的是气固比在 0.005-0.006 之间的常规工况,污泥浓缩取 0.03-0.04,属于另一类场景,不能混用。回流量不是越大越好,这句话在教科书上写了 30 年,但在现场依然经常被违背。
先算一笔电费账,让加回流比这件事有价格。处理量 100 m³/h,回流比 30%,回流溶气水 30 m³/h,溶气泵扬程按 0.45 MPa 折算约 46 m,泵效率取 0.6。轴功率 P = 1000 × 9.81 × 30 × 46 ÷ (3.6×10⁶ × 0.6) ≈ 6.3 kW。折成吨水是 6.3 ÷ 100 ≈ 0.063 kWh/m³,按 0.7 元/kWh 算是 0.044 元/m³。
单看 0.044 元/m³ 不算多,但要看它乘的是多大的水量和多长的时间。100 m³/h、每天 20 小时、每年 330 天,全年 66 万 m³,电费约 2.9 万元。这只是 30% 回流比下的溶气泵电费,还没算空压机、刮渣机、加药泵,也没算泵的维护和备件。
再算一笔补偿账,这是判断该不该加回流比的关键。有效溶气量与回流比 R 和溶气效率 f 的乘积成正比。正常状态 f 取 0.9、R 取 30%,乘积是 27。假设释放器堵塞让 f 掉到 0.6,要把乘积补回 27,R 必须提到 45%,因为 0.6 乘 45 等于 27。
代价是什么?回流泵的轴功率与回流比近似成正比,R 从 30% 提到 45%,电耗增加 50%。而问题,也就是释放器堵塞,一点没解决,只是被更高的回流量掩盖了。更麻烦的是总水力负荷从 130 m³/h 涨到 145 m³/h,表面负荷同步上升,如果池子本来就接近上限,这一加反而让出水更差。
所以结论很硬:先修释放器,不要先加回流比。花 30 分钟拆洗一只释放器,f 从 0.6 回到 0.85 以上,乘积 0.85 乘 30 等于 25.5,已经接近原来的 27,电费一分没多。这就是为什么规范把释放器每周清洗写成强制维护条款,它的性价比高于任何运行参数的调整。
什么情况下加回流比是合理的?只有 3 种:一是进水悬浮物或含油量显著上升,气固比确实不够,且表面负荷还有余量;二是池子面积充足、表面负荷在 4 以下,有加水量的空间;三是已确认溶气效率在 0.85 以上,释放器状态良好。这 3 条同时满足,加回流比才是有效动作。
加的时候也要有节奏。一次加 5 个百分点,观察 2-4 小时,看浮渣厚度和出水悬浮物的变化,再决定是否继续。从 30% 直接推到 45% 这种操作,效果好坏都无法归因,还会把表面负荷一次性推到超标,事后连复盘都没有依据。
顺便把气固比这个数说清,它决定回流量到底够不够。气固比是单位时间进入系统的空气质量与进水悬浮物质量之比,规范给的经验值 0.005-0.006 适用于常规气浮,污泥浓缩取 0.03-0.04。现场粗算时,回流量乘以溶气效率、再乘以该压力和温度下的溶解度,得到空气质量;进水流量乘以悬浮物浓度,得到悬浮物质量;两者相除再与经验值对照,就能判断是回流量不够,还是溶气效率掉了。这一步能把加回流比从感觉变成算术。
走到这一步,分离段和溶气段都排除了,问题大概率在加药段。加药段的问题往往不是药加少了,而是顺序错了或者投加点错了,这 2 种错误加多少药都补不回来。
顺序上有一条铁律:破乳必须先于混凝。处理乳化油、含油废水、切削液废水时,油以乳化状态稳定存在,油滴表面有表面活性剂形成的界面膜。这层膜不破,混凝剂水解出的多核羟基络合物根本接触不到油滴表面,投进去只是白白消耗。破乳剂常见是钙盐、镁盐、复合破乳剂或酸析,作用就是压缩双电层、破坏界面膜,让油滴先聚起来。
时间顺序也要留够。破乳之后需要一段反应时间让油滴聚集,通常 5-15 min,视水质而定;然后才是混凝,快搅 5 min 让混凝剂迅速分散并水解;最后是絮凝,慢搅 10 min 让絮凝剂把微小絮体连成可浮的大絮团。这 3 段的时间是规范给的参考值,现场可以微调,但不能把 3 段合并成一段。
投加点是最容易出错的地方。絮凝剂必须加在气浮进水前 30-60 秒的位置,也就是絮凝反应槽出口到气浮进水管之间。很多站把絮凝剂直接加在气浮进水管上,或者加在离气浮只有几秒的位置,结果是絮团还没长大就进了接触区,在释放器释放的强烈剪切下被打碎。打碎后的絮体粒径变小,气泡附着的概率大幅下降,浮渣层自然薄。
反过来,絮凝剂加得太早也不行。加在快搅阶段,高剪切会把长链高分子剪断,架桥作用直接损失,用量要增加 30% 以上才有效果,还容易造成滤布糊堵和污泥黏度过高,后续脱水跟着受影响。
投加量给一组参考:乳化油、含油废水破乳工况下,聚合氯化铝 50-100 mg/L,聚丙烯酰胺 3-5 mg/L,配合快搅 5 min、慢搅 10 min。这组数不是标准答案,是起点。实际要在烧杯试验里做出 3 个梯度,看絮体大小、沉降速度、上浮速度和出水澄清度,再定现场值。
加药泵的计量精度也要核。隔膜计量泵运行 1 年以上,单向阀和隔膜会老化,实际流量可能比刻度值低 10%-20%,表现出来就是药加了、量也调了,效果却上不去。核对方法很简单:把吸液管插进量筒,按现场冲程和频率跑 1 分钟,量出实际体积,与刻度值比一比。这一步花 10 分钟,能省掉后面很多争论。
烧杯试验有个细节常被忽略:做的时候要用现场实际的气浮进水,而不是配水;搅拌速度要模拟现场的剪切强度,不能用手摇代替。用手摇出来的结果通常偏乐观,因为手摇的剪切强度远低于搅拌机,絮体看着很大,进了池子就散。
成本上也要算。聚合氯化铝 1778.33 元/吨、聚丙烯酰胺 14080 元/吨,均为生意社 2026-11-12 化工大宗榜数据。按 100 m³/h 处理量、聚合氯化铝 80 mg/L、聚丙烯酰胺 4 mg/L 计算,每天 20 小时,前者用量 160 kg/天、约 285 元/天,后者用量 8 kg/天、约 113 元/天,合计接近 400 元/天。这组数提醒一件事:加药量每提高 20%,全年就是 2 万多元,所以加药调整要比回流比调整更谨慎。
最后一个容易忽略的点是药剂本身的品质波动。同一牌号的聚合氯化铝,盐基度不同,混凝效果差别明显;聚丙烯酰胺的分子量和离子度不同,适用的水质也不同。换批次之后效果变差,先查药剂指标和进厂检验记录,不要一上来就改工艺参数。
剩下几件事属于知道就能少走弯路的类型,它们不是故障,是运行中必然出现的变量,认清它们的性质比想办法消除更实际。
浮渣含水率。浮渣刮出来是稀泥状、含水率很高,通常有 3 个原因:刮渣速度过快带水、絮体强度不足、气泡数量不够导致浮力不足。判断方法很直接:取一勺浮渣放在量杯里静置 10 min,看分层。如果下层清水很快占到一半以上,说明浮渣结构松散,问题在絮体和气泡质量;如果分层很慢,说明浮渣结构紧实,含水率高是刮渣带水造成的。
刮渣节奏要跟着浮渣生成速率走,而不是跟着班次走。浮渣长得快时,刮板走得太慢会让渣层压实、气泡破裂、絮体返溶下沉,形成越刮越薄的假象;浮渣长得慢时,刮得太勤会把水一起刮走,增加后续脱水负荷和药耗。
水温是夏季效果变差的第一解释。空气在水中的溶解度随温度升高明显下降:20 ℃ 约 18.7 mL/(L·atm),30 ℃ 约 15.7 mL/(L·atm),每升高 10 ℃ 下降 13%-16%。夏季进水从 25 ℃ 升到 35 ℃,同样压力、同样回流比,溶气量少了约 15%,气泡数量随之减少。这是物理规律,只能通过提高回流比、降低进水温度或者增加释放器数量来部分补偿。
还有一个变量是进水水质本身在变。电镀前处理液换批、涂装线换漆种、印染换染料,都会让废水的表面活性和油含量变一个档。气浮对这种变化很敏感,因为气泡附着依赖絮体的表面性质。同一个池子,上半年好用下半年不好用,先查生产工艺有没有改,再查设备,顺序反了会白折腾很久。
同理,冬季效果变好也不一定是操作变好了,可能只是水温低了、气溶得多了。做同比分析时要把温度拉平,否则结论会误导,下一年照着错误结论调参数,问题又会回来。
排渣是否顺畅也会反过来影响池面。浮渣刮进集渣槽后要靠排渣阀及时排走,槽内积渣过多、液位顶到刮板行程,刮板回程时会把渣带回池里。这个现象容易被误判成浮渣返溶,其实是排渣不畅。每周检查一次集渣槽和排渣阀,比事后分析浮渣成分有用得多。
关于改造边界,给几条可以对照的判断。第 1 条:表面负荷长期在 6 以上,出水持续带悬浮物,说明池子面积不够,这时候调参数无效,要么扩池、要么分流、要么在上游先做预处理把负荷降下来。
第 2 条:表面负荷在 4-6 之间,但溶气效率长期低于 0.7,且释放器清洗后很快又衰减,说明释放器数量不足或型号不匹配,单只释放器的服务面积超了。这种情况加释放器比加回流比划算,改造成本也更低。
第 3 条:进水含油量或悬浮物波动极大,峰值是均值的 2 倍以上,说明前端缺调节池或者调节池容积不够。气浮最怕冲击负荷,任何参数调整都按不住 2 倍的瞬时冲击,这种情况该补的是调节能力,不是气浮本身。
最后给一份 15 分钟现场排查顺序,按这个顺序走,绝大多数问题能在现场定性:
1、0-3 min,看池面:气泡是乳白细密还是颗粒粗大,浮渣是厚奶油还是稀泥。
2、3-5 min,读 3 块表:溶气罐压力、回流流量、罐体液位,记下读数。
3、5-8 min,算除法:总水力负荷除以分离区面积,看是否超过 6。
4、8-10 min,听泵:螺丝刀抵泵壳听有无周期性爆裂声,看电流是否下降且抖动。
5、10-12 min,取溶气水:量筒静置看释气量与气泡粒径,与清洗后对比。
6、12-14 min,查加药:破乳、混凝、絮凝的投加点顺序与间隔时间。
7、14-15 min,记水温与进水悬浮物,判断是否为温度或冲击负荷导致。
8、以上 7 项都正常,再动回流比,且一次只加 5 个百分点。
这套顺序的价值不在于它多复杂,而在于它把凭感觉调变成了按现象定位。气浮是一个物理过程,气泡、絮体、水流三者的关系是确定的,效果差一定有对应的物理原因,只是这个原因往往不在你第一眼看的那个表上。
问:气浮池出水带泥,是不是回流比不够?
答:不一定,先算表面负荷。总水力负荷也就是进水加回流,除以分离区面积,超过 6 m³/(m²·h) 就是池子面积不够,此时加回流比会让表面负荷更高,出水更差。
问:溶气罐压力正常,为什么气泡还是粗?
答:压力表只反映泵出口压力。气泡粗最常见的原因是释放器孔口堵塞或磨损,其次是罐液位过高把水带进了释放器。规范要求释放器每周清洗 1 次。
问:回流比已经按 30% 运行,效果还是不好,能不能加到 50%?
答:先确认溶气效率。若释放器堵塞使 f 从 0.9 掉到 0.6,加到 45% 只是把乘积补回 27,电耗增加 50% 而故障仍在。应先修释放器。
问:溶气罐液位控制在多少合适?
答:罐高的 1/4 到 1/2。过高会带水进释放器使气泡粗化,过低会让溶气泵吸入口带气产生气蚀,表现为压力表抖动、电流下降。
问:夏天气浮效果变差是什么原因?
答:多数是温度。空气溶解度 20 ℃ 约 18.7 mL/(L·atm)、30 ℃ 约 15.7 mL/(L·atm),每升高 10 ℃ 下降 13%-16%,同样条件下溶气量少 15% 左右,属物理规律。
问:絮凝剂应该加在什么位置?
答:加在气浮进水前 30-60 秒,即絮凝槽出口到气浮进水管之间。加得太靠近气浮,絮团未长大就被释放器剪切打碎;加在快搅段则长链被剪断,用量要增加 30% 以上。
宏森环保长期做工业废水处理环节的装备与配套,产品线覆盖溶气气浮、沉淀分离、污泥脱水、加药与搅拌装置等,服务对象集中在电镀、涂装、印染、含油废水、食品、造纸这类水质波动大、工况复杂的行业。气浮是其中做得比较深的一块,从池体结构、溶气系统配置到释放器选型,都按具体水质和水量做参数核算,而不是套标准图纸。
在项目执行上,宏森环保通常从水质资料和现场条件入手,先确认表面负荷、气固比、回流比这几个基础参数,再定池型与溶气方式;设备到场后配合安装调试,把溶气罐压力、罐液位、回流流量、加药投加点这几项在现场标定到位,并把日常维护动作交代给站内运行人员。释放器每周清洗、刮渣机链条每月润滑、每季度检测溶气效率这几条规范要求,会写进交付时的运维建议里。
对已经运行多年的老站,宏森环保也做现状评估与改造:先按本文这套顺序做一遍现场排查,判断是池体面积不足、溶气系统衰退,还是加药环节的问题,再给出改池、加释放器、换溶气方式或者只做运维优化的方案,避免一上来就整机更换。


